深圳金属耳机加工与铝制耳壳非标五金自动车件制造全解析

在消费电子与声学产品高速迭代的今天,金属耳机与铝制耳壳凭借优异的质感、散热性和声学表现,成为中高端耳机的首选材质。深圳作为全球五金加工与电子制造的核心枢纽,聚集了大量专业从事金属耳机加工、金属耳壳加工及铝制耳壳非标五金自动车件生产的制造企业。本文将围绕这些关键词,系统解析深圳五金类栏目中相关配件的加工要点、工艺选择与产业优势,为需求方提供清晰的采购与技术参考。
一、深圳金属耳机加工:精度与声学的双重考验
金属耳机加工涵盖耳壳、装饰件、连接件、音腔结构等多个部件,其中耳壳是决定佩戴舒适度与音质的关键。在深圳的五金加工体系中,金属耳机加工通常采用CNC精密铣削、自动车床加工、冲压与压铸等复合工艺。耳壳内部音腔的尺寸公差需控制在±0.02mm以内,表面粗糙度需达到Ra0.8以下,才能保证声音反射与气流的一致性,避免左右耳声学差异。耳壳与喇叭、线材、耳塞的配合部位要求极高的同轴度和配合间隙,这也是深圳加工企业普遍引入三次元测量仪与声学测试设备的原因。对于小批量、多品种的订单,自动车件与CNC组合产线能兼顾效率与柔性;而对于大批量标准化耳壳,冲压+自动车削的连续模方案更具成本优势。
二、金属耳壳加工:材质选择与表面处理决定品质
金属耳壳加工常用的材质包括铝合金、不锈钢、钛合金和铜合金。铝合金因密度低、易加工、成本可控,成为便携耳机耳壳的主流选择;不锈钢与钛合金则更多用于高端或运动场景,强调耐腐蚀与强度。在深圳五金类栏目中,铝制耳壳的加工占比最高,因其阳极氧化后可实现丰富的色彩和细腻的质感。金属耳壳加工的核心环节包括:下料、粗车/粗铣、精加工、去毛刺、抛光、表面处理(阳极氧化、喷砂、拉丝、电镀)、激光打标与组装。需特别注意的是,耳壳壁厚通常仅0.3~0.8mm,加工时易变形,需通过分层切削、专用夹具与低应力装夹控制变形量。表面处理前必须彻底去除切削液残留,否则氧化膜易出现花斑或色差,这也是深圳加工厂对超声波清洗与纯水漂洗环节严格管控的原因。
三、铝制耳壳非标五金自动车件:小配件的大工艺
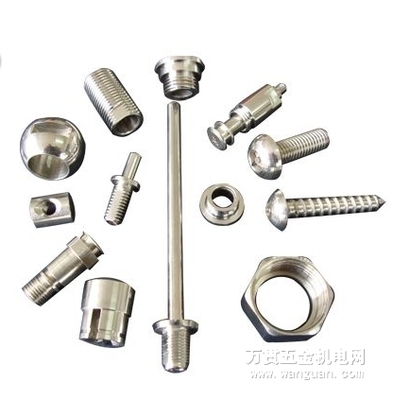
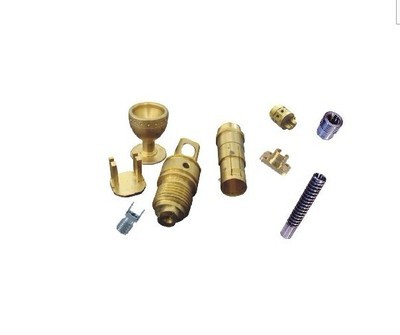
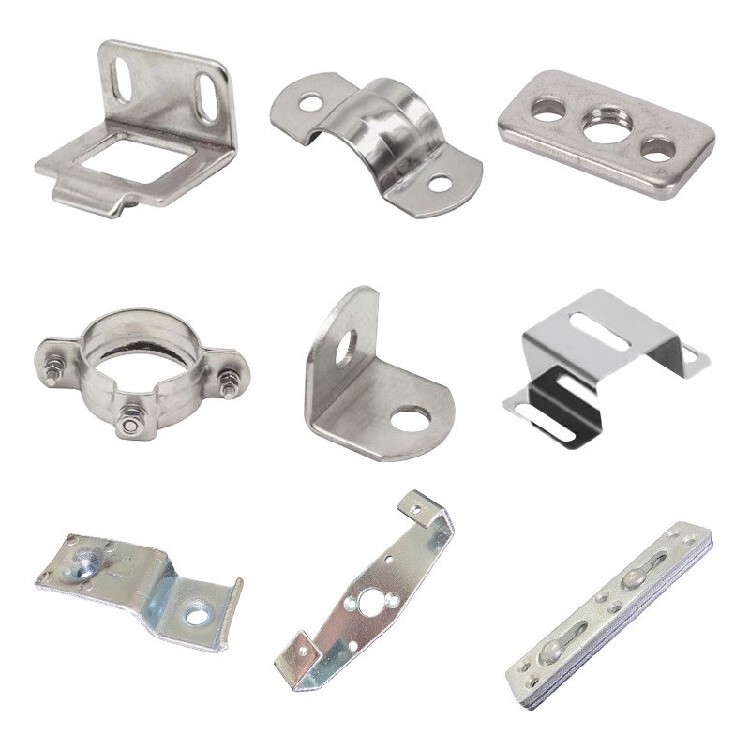
“非标五金自动车件”是深圳五金加工能力的集中体现。耳机产品中大量存在非标结构件,如装饰环、滤网压圈、导音管、接头套管、按键柱等,这类零件形状复杂、批量中等、精度要求高,非常适合采用走心式自动车床或走刀式自动车床加工。铝制耳壳非标五金自动车件的优势在于:一次装夹可完成车外圆、端面、钻孔、攻牙、割槽、倒角等多道工序,减少装夹误差,效率可达普通车床的5~10倍。对于铝材而言,自动车削需选用锋利的刀具与合适的转速,避免积屑瘤影响表面光洁度;同时需配置高压冷却与自动排屑系统,防止铝屑划伤已加工面。非标车件虽然没有统一标准,但稳定的供应商应能根据图纸或样品快速完成工艺评估与打样,一般3~5天可出首件,7~10天小批量交付,这正是深圳五金产业链配套完善带来的交期优势。
四、五金配件专栏:如何甄选专业供应商
在深圳五金类栏目中筛选金属耳机配件供应商时,建议重点考察以下维度:\n1. 设备能力:是否拥有CNC加工中心、走心机/走刀机、自动车床、冲床及表面处理线,能否覆盖从打样到量产的完整链路;\n2. 检测手段:是否有二次元/三次元、粗糙度仪、膜厚仪及声学测试设备,能否提供首件检测报告(FAI)与出货检验报告;\n3. 材料管理:铝材是否采用正规牌号(如6061、6063、7075),来料是否有材质证明与光谱分析;\n4. 工艺经验:是否有耳机、声学、穿戴类产品的加工案例如今,尤其是金属耳壳与铝制车件的日产能与不良率数据;\n5. 配合能力:能否参与结构优化(DFM)建议,如图纸公差优化、壁厚调整、去毛刺工艺路线的建议,降低后续装配风险。\n
深圳加工金属耳机、金属耳壳加工及铝制耳壳非标五金自动车件,已经形成从设计支持、精密加工、表面处理到组装的成熟生态。无论是追求声学精度的金属耳壳,还是结构精巧的非标五金配件,深圳的五金加工企业都能依托技术积累与供应链协同,实现高效率、高一致性的交付。进驻五金类栏目发布需求或筛选供应商时,把握工艺逻辑与检验标准,才能锁定匹配的优质配件来源。
如若转载,请注明出处:http://www.cslzkb.com/product/51.html
更新时间:2026-10-30 18:26:47